

Laserpinnoitusprosessi: tekninen analyysi, laiteinnovaatio ja teollinen sovellusopas
Vihreän uudelleenvalmistuksen ydintukiteknologiana laserpinnoitusteknologialla on ratkaiseva rooli teollisuuden aloilla, kuten ilmailu-, petrokemian- ja konevalmistuksessa tehokkaan ja tarkan pinnoitteen valmistuskyvyn ansiosta. Se ei ainoastaan mahdollista vaurioituneiden osien korjaamista ja regenerointia, vaan myös parantaa työkappaleen pintojen kulutuskestävyyttä, korroosionkestävyyttä ja muita ominaisuuksia kansallisen kestävän kehityksen strategian mukaisesti. Tässä artikkelissa analysoidaan ydinprosessien eroja, laitteiden teknologisia innovaatioita, keskeisiä materiaalien edistysaskeleita ja laserpinnoitteen teollisen sovelluksen tilaa. Samalla selvitetään teknisen kehityksen trendit ja teollisuuden päivityssuunnat sekä tarjotaan kattavia teknisiä referenssejä ja sovellusohjeita asiaankuuluville yrityksille ja ammattilaisille.
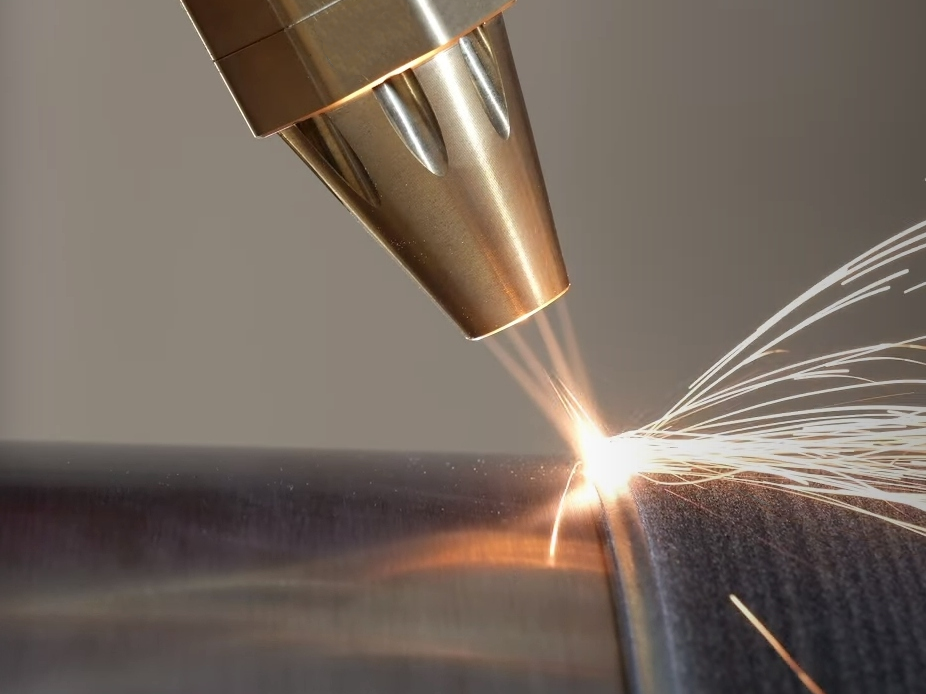
Kaksi tärkeintä laserpäällystysprosessijärjestelmää: tekninen jako kaksivaiheisen-vaiheen ja yksivaiheisen-vaihemenetelmän välillä
Laserpinnoitusprosessit jaetaan pääasiassa kaksi{0}}vaiheiseen menetelmään (esisijoitusmenetelmä) ja yksi-vaiheiseen menetelmään (synkroninen menetelmä), jotka eroavat toisistaan merkittävästi teknisten reittien, tehokkuuden ja sovellettavien skenaarioiden osalta. Kaksivaiheinen menetelmä edellyttää, että päällystemateriaali asetetaan ensin työkappaleen pinnalle, minkä jälkeen suoritetaan lasersulatus ja -muovaus. Se sisältää erityisesti kaksi lähestymistapaa: manuaalinen esipinnoitus ja esimuotoillut levyt. Manuaalisella esipinnoituksella on alhaiset kustannukset ja joustava toiminta, mutta sen tuotantotehokkuus on vain noin 0,5 ㎡/h ja pinnoitteen paksuustoleranssi on ±0,2 mm, mikä tekee siitä sopivamman yksiosaiseen-korjaukseen tai laboratoriotutkimukseen. Esimuotoillut levyt valmistetaan valamalla jauhetta pienellä määrällä sideainetta, jolloin saavutetaan yli 90 %:n jauheen käyttöaste ja vakaa pinnoitelaatu, joka soveltuu syvien{11}}reikien tarkkojen osien, kuten halkaisijaltaan pienten{12}}venttiilirunkojen korjaukseen. Yksi-vaihemenetelmä toteuttaa synkronisen lasersäteilytyksen ja materiaalin toimituksen. Synkronisessa jauheen syöttömenetelmässä käytetään injektiolaitetta jauheen syöttämiseen sulaan altaaseen reaaliajassa, yli 85 %:n lämpöhyötysuhteella ja automatisoidulla tuotannolla. Sen markkinaosuus oli noussut 78 prosenttiin vuoteen 2025 mennessä, ja siitä tuli valtavirtavaihtoehto akseli- ja levyosien erävahvistuksessa. Vaikka synkronisessa langansyöttömenetelmässä ei ole materiaalihukkaa ja komponenttien tasaisuus on hyvä, sen laserin käyttöaste on alle 60 % ja langan tekniset tiedot ovat rajalliset. Tällä hetkellä sitä käytetään enemmän tiettyjen skenaarioiden, kuten putkilinjan sisäseinien ja hydraulisten tukien, korjaamiseen.
Laserpinnoituslaitteiden innovaatiot: läpimurtoja tarkkuusjauheensyötöstä tehokkaaseen{0}}sovitukseen
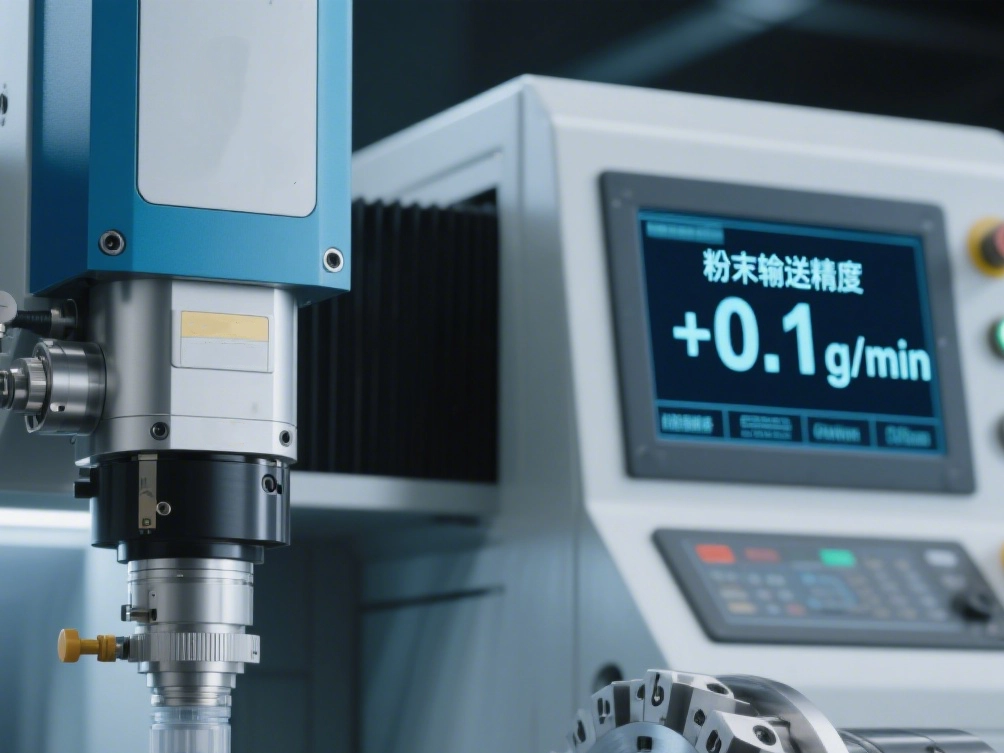
Laserpäällysteen ydinkomponenttina jauheensyöttölaitteiden suorituskyky määrittää suoraan pinnoitteen laadun. Viime vuosina ala on saavuttanut suuria läpimurtoja tarkkuudessa ja tehon mukauttamisessa. Esimerkkinä Xi'an Guosheng Laserin tarkkuusjauheen syöttölaitteet, tämä laite on sovitettu 10 kW:n laserteholle, ja jauheen syöttötarkkuus voi silti olla ±0,1 g/min suuritehoisissa työolosuhteissa, kun jauheen pienin syöttönopeus on niinkin alhainen kuin 0,5 g/min. Samalla se käyttää all-HT-valettua sänkyä, jolla on erinomainen iskunvaimennuskyky. Täysin -vesijäähdytteisellä-päällystyspäällä varustettu se voi toteuttaa 24-tunnin jatkuvan toiminnan enimmäiskuormituskapasiteetilla 3T, mikä vastaa akselin ja levyn työkappaleiden ulkokehän ja sisäreiän verhoilutarpeet Φ600 mm × 3000 mm:n mitoilla. Synkronisten langansyöttölaitteiden alalla Zhongke Zhongmein vuonna 2025 lanseeraama 10 KW/15 KW:n teollisuuslaitteisto on nostanut langan sulatustehokkuuden 10 kg/h:iin, mikä ylittää huomattavasti kansainvälisten vastaavien laitteiden 1-2 kg/h tason. Se on myös mukautettu 1,2–3,2 mm:n täydellisiin -eritelmiin langoille, mikä rikkoo rajoituksen, jonka mukaan perinteiset laitteet voivat käsitellä vain alle 1,2 mm:n lankoja, ja laajentaa huomattavasti langansyöttöprosessin teollista sovellusta. Perinteisiin laitteisiin verrattuna uuden sukupolven laitteissa on merkittävästi optimoitu avainindikaattoreita, kuten jauheen tukkeutumisaste (vähennetty 15-20 %:sta alle 3 %:iin) ja päällystyspään käyttöikä (pidennetty 3-6 kuukaudesta 12-18 kuukauteen), mikä luo perustan laajamittaiselle laserpinnoituksen sovellukselle.
Laserpäällysteen tärkeimmät materiaalit: seosjauheiden ja teollisuuden pullonkaulojen suorituskyvyn parantaminen
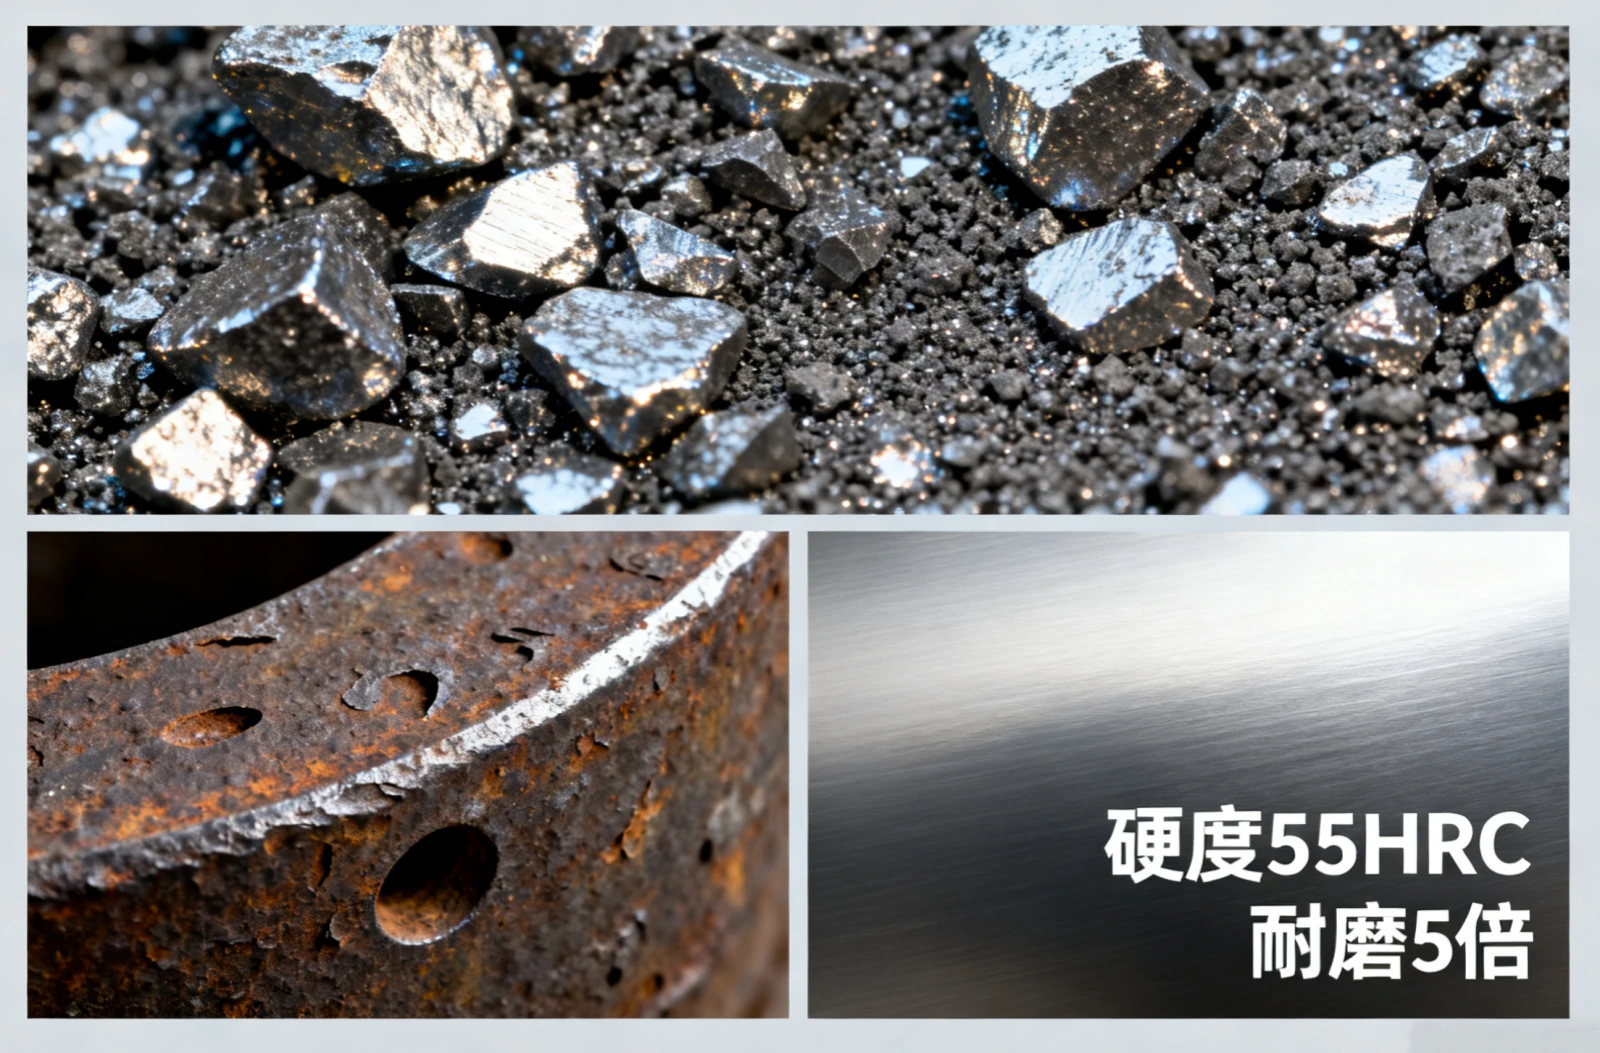
Verhousmateriaalien suorituskyky vaikuttaa suoraan pinnoitteen laatuun. Viime vuosina on edistytty merkittävästi erikoisseosjauheiden tutkimuksessa ja kehittämisessä, joista erityisen näkyvästi ovat menestyneet{1}}nopeat päällystysjauheet. Esimerkkinä Jingye Additive -jauheen Fe55-seosjauheesta, tämän jauheen palloisuus on yli 95 % ja huokoisuus alle 5 %, mikä on sovitettu nopeaan 10-15 m/min:n päällystysprosessiin. Pinnoitteen kovuus saavuttaa 55HRC, ja sen kulutuskestävyys on 5 kertaa suurempi kuin perinteisillä jauheilla. Ruostetta ei esiinny 500 tunnin suolaruiskukorroosiotestien jälkeen. Sitä on käytetty laajalti hiilikaivoksen hydraulisten potkurien ja öljynporausputkien korjauksessa, mikä pidentää työkappaleiden käyttöikää 3-5 kertaa. Teollisuudella on kuitenkin edelleen kaksi suurta pullonkaulaa materiaalialalla: Ensinnäkin erikoisseosjauheiden lokalisointiaste on alhainen, ja korkean lämpötilan metalliseosten (kuten Inconel 718) jauheiden lokalisointiaste on vain 35 %, mikä riippuu suuresti tuonnista; toiseksi kustannusrajoitukset ovat ilmeisiä. Koboltti{24}pohjaisten jauheiden hinta on jopa 800 yuania/kg, mikä on kuusi kertaa enemmän kuin rautapohjaisten jauheiden hinta, mikä nostaa merkittävästi käyttökustannuksia suuren kysynnän tilanteissa. On kiireellistä saavuttaa läpimurtoja materiaalikaavan optimoinnin ja tuotantoprosessin parantamisen avulla.
Laserpinnoitusteollisuuden nykytila: sovellusmahdollisuudet ja käytäntöjen aiheuttamat puutteet
Sekä politiikan että markkinoiden vetämänä laserverhoiluteollisuuden laajuus on kasvanut nopeasti, mutta se on paljastanut myös sovelluksen puutteita. Politiikkojen osalta "Made in China 2025" listaa laserverhouksen huippuluokan laitteiden tärkeimmäksi kehityssuunnaksi, ja T&K-tuet ovat jopa 30 miljoonaa yuania vuonna 2025. Jiangsun ja Hubein kaltaiset alueet ovat myös rakentaneet laserverhoilun teollisia tukikohtia, jotka tarjoavat maaetuuksia ja veronalennuksia. Markkinapuolella maailmanlaajuisten laserpäällystemarkkinoiden koko ylitti 800 miljoonaa Yhdysvaltain dollaria vuonna 2025, ja Aasian{8}}Tyynenmeren alueen osuus oli 45,42 %, josta Kiinan osuus kasvusta oli 70 %. Ilmailu- ja avaruusalan tarkkuuskorjaus (joka vastaa 60 % Pohjois-Amerikan kysynnästä) ja uusien energialaitteiden vahvistaminen (kasvu 22 % Kiinassa) ovat nousseet keskeisiksi kasvualueiksi. Teollisissa sovelluksissa on kuitenkin edelleen ilmeisiä puutteita: tekniseltä puolelta 10 000 -watin-tason laitteiden verhouspäiden käyttöikä on yleensä alle 3 kuukautta, ja niiden kestävyys on riittämätön, ja sisäisten halkeamien havaitsemisaste on vain 65 % ilman standardoitua tuhoamatonta testaussuunnitelmaa; teollisella puolella vain 30 % yrityksistä on läpäissyt ISO 3834 -hitsauksen laatusertifioinnin, ja laatujärjestelmässä on aukko. Samaan aikaan investointi yhteen laitteeseen on noin 2 miljoonaa yuania, ja penetraatioaste pienten ja keskisuurten yritysten keskuudessa on vain 12%. Korkeat sovelluskustannukset rajoittavat markkinoiden suosiota.


Laserpinnoituspää
katso lisää

Kuitu laserkone
katso lisää

Jauhesyöttölaite
katso lisää

Robotti Arm
katso lisää
Laserpinnoitustekniikan kehitystrendit ja teollinen yhteenveto
Yhteenvetona voidaan todeta, että laserpäällystystekniikka on siirtynyt teoreettisesta tutkimuksesta laajamittaisten sovellusten alkuvaiheeseen, ja se kehittyy tulevaisuudessa kolmeen pääsuuntaan: laitteiden älykkyyden osalta tekoälyjärjestelmillä varustaminen sulan altaan lämpötilan reaaliaikaisen-lämpötilan seurannan toteuttamiseksi voi vähentää hylkäysastetta 40 %; Mitä tulee prosessien hybridisaatioon, integroitu laserpäällystys- ja 3D-tulostustekniikka mahdollistaa vaurioituneiden osien "korjaus-vahvistavan-muovauksen" yhden-pysähdyksen käsittelyn, mikä parantaa tuotannon tehokkuutta. Mitä tulee materiaalikustannusten alenemiseen, volframikarbidin (WC) seostus rauta-pohjaisissa jauheissa voi alentaa kustannuksia 60 % ja saavuttaa suorituskyvyn, joka on lähellä koboltti-pohjaisten jauheiden suorituskykyä. Teollisuuden parantamisen edistämiseksi on ponnisteltava kolmella osa-alueella: Ensinnäkin "voimalaitteiden - jauheensyöttöjärjestelmien - testauslaitteiden" tutkimus- ja kehitysyhteistyön perustaminen yliopistojen ja yritysten kanssa ydinteknisten pullonkaulojen murtamiseksi; toiseksi "Laser Cladding Coating Coating Classification Standard -standardin" muotoilun nopeuttaminen avainindikaattoreiden, kuten kovuuden, sidoslujuuden ja huokoisuuden standardoimiseksi; kolmanneksi "laitteiden leasing + tekninen palvelu" -mallin edistäminen pienten ja keskisuurten{14}}yritysten tulokynnyksen alentamiseksi. Teknologian jatkuvan kypsymisen ja teollisen ekosysteemin paranemisen myötä laserpinnoitusteknologialla on suurempi rooli tehdasteollisuuden vihreässä muutoksessa ja{16}huippuluokan uudistamisessa.